


Titanový svařovací drát
1.Název produktu: Titanový svařovací drát
2. Materiál:ERTI-5,ERTI-9
3. Velikost: Průměr 2 x 1000 mm ( ERTI-5) Průměr 1,14 x 914 mm (ERTI-9), PRŮMĚR 1,57 x 914 mm (ERTI-9
)4.Doba dodání: 7 dní
5. Balení: dřevěné krabice a kartonové krabice
Úvod do výroby

ERTI-5

ERTI-9

balení ERTI-9

ERTI-9 titanový drát
Základní úvod do titanového svařovacího drátu
Název produktu: Titanium Welding Wire
Materiál: TA1, TA2, TA9, TC4
Specifikace: φ0,8-φ7,0
Tvar: spirálový drát, rovný drát
Implementujte normu GB/T 3623-2007
Použití: Titanový svařovací drát se používá při svařování reaktorového titanu, skladování kyselých nebo zásaditých látek v nádržích a titanovacích zařízeních.
Bezpečnostní opatření pro titanový svařovací drát
1. Stavební dělníci a svářeči by měli nosit čisté bílé gázové rukavice (bavlněné rukavice jsou přísně zakázány).
2. Je přísně zakázáno dotýkat se a dotýkat se železných předmětů v ošetřované oblasti svařování.
3. Svařovací práce by měly být prováděny pokud možno uvnitř a rychlost okolního větru by měla být menší nebo rovna 0,5 m/s, aby se zabránilo ovlivnění větrem v hale.
4. Při svařování by se mělo co nejvíce používat svařování krátkým obloukem, malý příkon svařovacího tepla a úhel mezi tryskou a svařencem by měl být udržován na 70 až 80 stupních.
5. Když je tupá trubka přivařena, je tupá mezera obecně asi 0,5 mm.
6. Každý svar by měl být co nejvíce dokončen najednou. U svarů, které je nutné svařit, by mělo být rozhraní před svařováním očištěno a délka přesahu svařovacího masa by měla být 10-15 mm.
7. Během svařování by se svařovací hořák neměl kývat doleva a doprava a tavící se konec svařovacího drátu by se neměl pohybovat mimo zónu ochrany plynu.
8. Plyn by měl být přiváděn předem, když je oblouk spuštěn. Když oblouk zhasne a svařovací hořák nelze okamžitě zvednout a přívod plynu by měl být odložen, dokud teplota neklesne pod 250 stupňů.
9. Vzdálenost mezi plynovým štítem a svařovacím hořákem by měla být co nejkratší a mezera v kontaktu se stěnou trubky by měla být minimalizována. Když se provádí svařování trubek natupo, aby byly splněny požadavky na jednostranné svařování a oboustranné tváření, svařování se provádí dvakrát: jedním je svařování zadního krytu (přídavný materiál lze použít při svařování zadního krytu) a druhým je svařování tvářením. Při vícevrstvém svařování je nutné před svařováním další housenky počkat, až předchozí housenka úplně vychladne
Naše továrna

Naše továrna

Naše kancelář
Naše služba
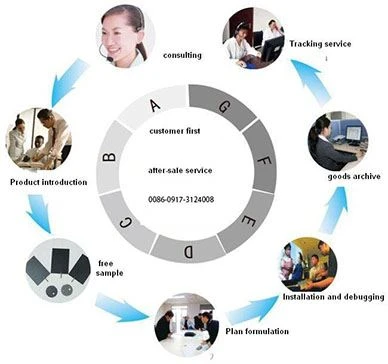
Naše služba

Naše služba
Naše dodávka a balení


Kontakt

Máte-li jakékoli dotazy týkající se titanového svařovacího drátu, neváhejte nás kontaktovatsales2@bjrcti.com
Populární Tagy: titanový svařovací drát, dodavatelé, výrobci, továrna, přizpůsobené, velkoobchod, hromadné, ceník, nabídka, skladem, vzorek zdarma


Odeslat dotaz
